
 Englanti
 中文简体
PVC-laminaattikohokuviointikone: kuinka liimaus, rakenne ja linjasuunnittelu toimivat
Kysymys, jonka kuulemme useimmin PVC-laminaattikohokuviointikoneesta, ei koske nopeutta tai hintaa. It is about sequence: does the texture go on before or after the layers are bonded, and what happens to the printed pattern underneath? It is a fair question, because the answer decides whether a line produces a convincing wood grain or a slightly blurry imitation of one. Olemme viettäneet lähes kolme vuosikymmentä sisustuslaitteiden rakentamiseen Lin'anissa, Hangzhoussa, ja tämän selitämme myymälässä kävelevälle kävijälle.
Mitä PVC-laminaatin kohokuviointikone todella tekee
A PVC laminate emboss machine is a continuous line that does three jobs in a single pass. Se kokoaa kaksi tai kolme PVC-kalvokerrosta yhteen, sitoo ne lämmöllä ja paineella liiman sijaan ja painaa tekstuurin pintaan, kun materiaali on vielä tarpeeksi pehmeää pitääkseen sen. The web is then cooled under tension and rewound as finished decorative film.
Lopputulos on pinta, jonka useimmat tunnistavat ajattelemattakin: jäykän vinyylilattialaudan rakeisuus, huonekalupaneelikääreen mattapinta, seinäpaneelin kivirakenne. Every one of those starts as flat, unremarkable film.
Laminointi ja kohokuviointi jakavat kehyksen, mutta eivät työtä
On houkuttelevaa käsitellä näitä kahta yhtenä toimenpiteenä, koska ne tapahtuvat muutaman metrin päässä toisistaan. Käytännössä niillä on erilaiset toleranssit. Lamination answers to temperature, pressure and tension; se on sidosongelma. Kohokuviointi answers to roll temperature, nip pressure and the hardness of the backing roll; se on muodostumisongelma. Kun asiakas kertoo meille, että kuvio näyttää matalalta, syynä on yhtä usein viileässä oleva liimausasema kuin itse kohokuviointirulla.
Näiden kahden keskustelun pitäminen erillään eroaa vuorossa soitettavan linjan ja viikkojen arvailun perusteella säädettävän linjan välillä.
Asema asemalta linjan kautta
A glueless composite embossing line is easier to understand as a sequence than as a specification sheet. Alla oleva taulukko on tilaus, jonka läpi yleensä ohjaamme asiakkaat.
| Vaihe | Mitä tapahtuu | Mikä ajautuu, kun sitä ei pidetä |
|---|---|---|
| Rentoutuminen ja jännitys | Kaksi tai kolme rullaa syötetään sopivalla jännityksellä | Rypyt, reunan käpristyminen, epätasainen tekstuurisyvyys |
| Esilämmitys | Kalvo saatetaan sidoslämpötilaan | Heikko kerrossidos, samea painatus |
| Liimaton komposiitti | Kuumennetut rullat puristavat kerrokset yhteen | Ilmakuplat, erottuminen varastoinnin jälkeen |
| Embossing | Kaiverrettu rulla muodostaa tekstuurin pehmeäksi kalvoksi | Matala tai kaksinkertainen kuvio |
| Jäähdytys | Jäähdytetyt rullat vahvistavat rakenteen ennen kelausta | Tekstuuri tasoittuu rullan sisällä |
| Pinnoite tai pintakerros | Valinnainen läpinäkyvä kerros naarmuuntumisen estoon | Pintojen kuluminen käsittelyn aikana |
| Kelaa taaksepäin | Valmis kalvo kierretty kontrolloidulla jännityksellä | Blokkaat, teleskooppirullat |
Jokaisella linjalla ei ole jokaista asemaa. A two-layer structure skips the third unwind, and a line running a protective top layer adds coating before the final rewind. Se, mikä ei muutu, on se, että jäähtymisen on tapahduttava ennen kelausta tai rakenne puristuu hitaasti litteäksi rullan painon alla.
Why glueless composite matters more than it sounds
Ilman liimaa ajaminen ei ole vain ympäristön kannalta tärkeä puheenaihe, vaikka se onkin todellinen: ei liuottimen käsittelyä, ei liiman kovettumista, vähemmän varastoitavaa ja hävitettävää materiaalia. Käytännön hyöty on mittarin ohjaus. Liimakerros lisää arvaamattoman kalvon substraattien väliin ja ohuelle koristekalvolle, joka näkyy hieman sameana painatuksena ja pehmeämpänä tekstuurina samalla nippipaineella.
Liimaton liimaus perustuu siihen, että kalvo saavuttaa oikean lämpötilan oikealla hetkellä. That makes preheating and roll temperature control more critical than on an adhesive line, and it makes the cooling section more critical still.
Matching the texture to the print and the end use
Tekstuuri on spesifikaatio, ei koristelu. The same embossing roll behaves differently depending on what it is pressing into and what the finished film has to survive:
- Hienoja puunsyitä huonekaluihin ja kaappikääreisiin, joissa tekstuurin pitäisi tuntua enemmän kuin nähdä.
- Syvä, leveä rakeisuus lattialankkuihin, joissa tekstuurin on kestettävä kulutuskerroksen ja jalkaliikenteen alla.
- Kivi- ja liuskeefektit, jotka riippuvat enemmän rekisterien välisestä kiiltoerosta kuin fyysisestä syvyydestä.
- Matta- ja satiinipinnat seinäpaneeleille ja sisäkalvoille, joissa häikäisy on vihollinen.
Jos kalvo painetaan, kohokuviointirullan ja painosylinterin on sovittava yhteen. Jos painettu puunsyy ja puristettu puusyy ajautuvat erilleen, silmä tarttuu välittömästi, jopa käsivarren päässä. Käymme läpi tämän rekisteröintipuolen synkronoitu tekstuuritulostustekniikka sivulle, ja PVC-kalvoon pätee sama kuin koristepaperiin.
Kohta, jossa kohokuviointi on leveämmässä PVC-kalvolinjassa
Kohokuviointikone on harvoin ensimmäinen tai viimeinen kone tehtaassa. Ylävirtaan istuu syväpainotulostin, joka laskee kuviota; alavirtaan istuu tarkastus ja kelaus. Kun molemmat päät määritellään erikseen ilman, että radan leveys, kireysprofiili ja linjan nopeus täsmäävät, pullonkaula siirtyy yksinkertaisesti siihen, kumpi kone on hitaampi.
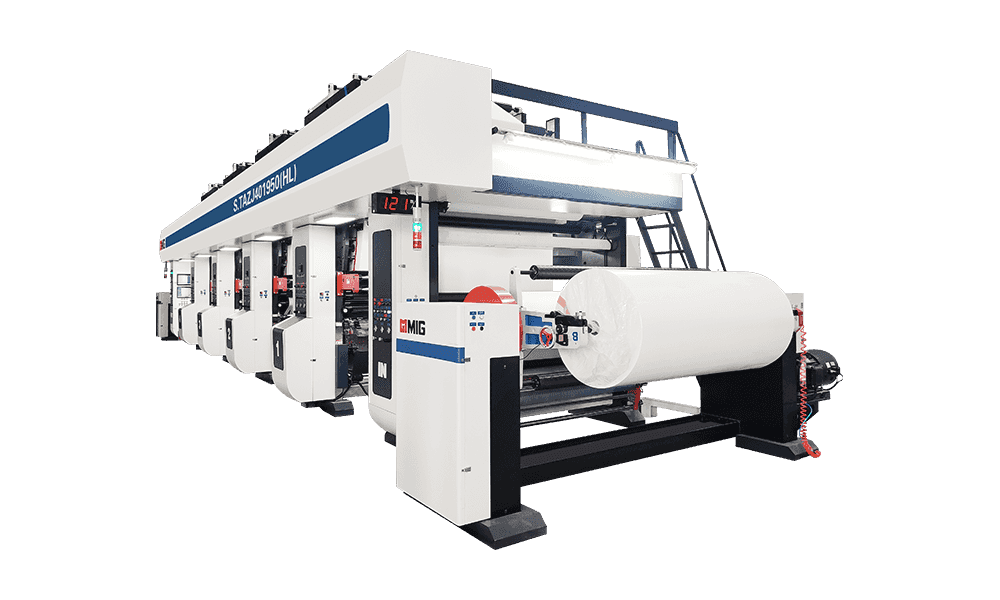
Painovaihetta varten rakennamme PL-sarjan, mukaan lukien 4 jalan nopea ELS-tyyppinen PVC-syväpainotulostin, joka on tavallinen kumppani tällaiselle viimeistelylinjalle. Voit nähdä perheen meidän PVC koristekalvopainatus sivulle.
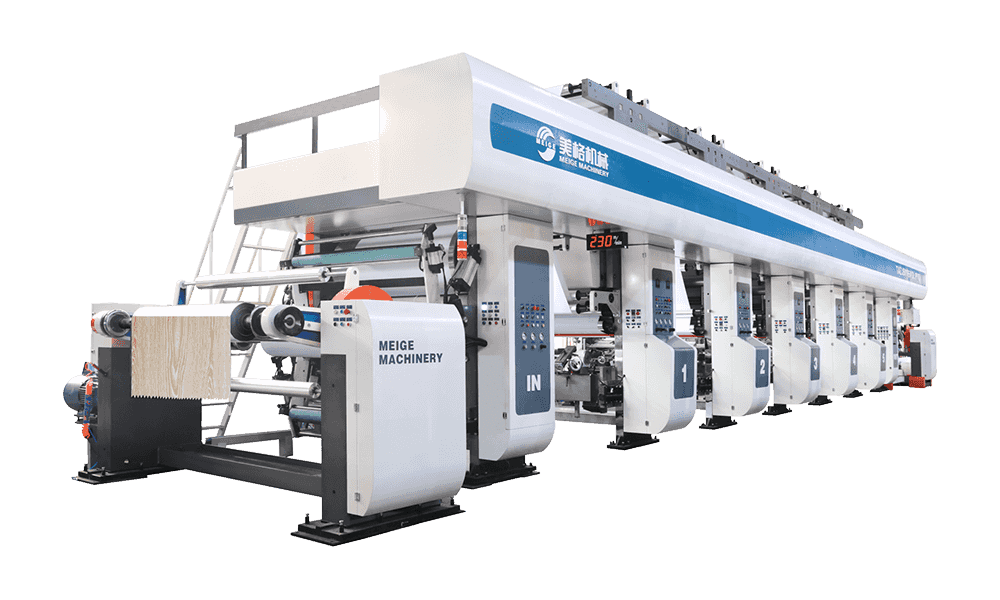 PL800 nopea PVC-syväpainokone 4 jalan ELS-tyyppinen syväpainotulostin PL-sarjasta, joka on sijoitettu tulostuskumppaniksi PVC-koristekalvon viimeistelylinjoille. Näytä tuote →
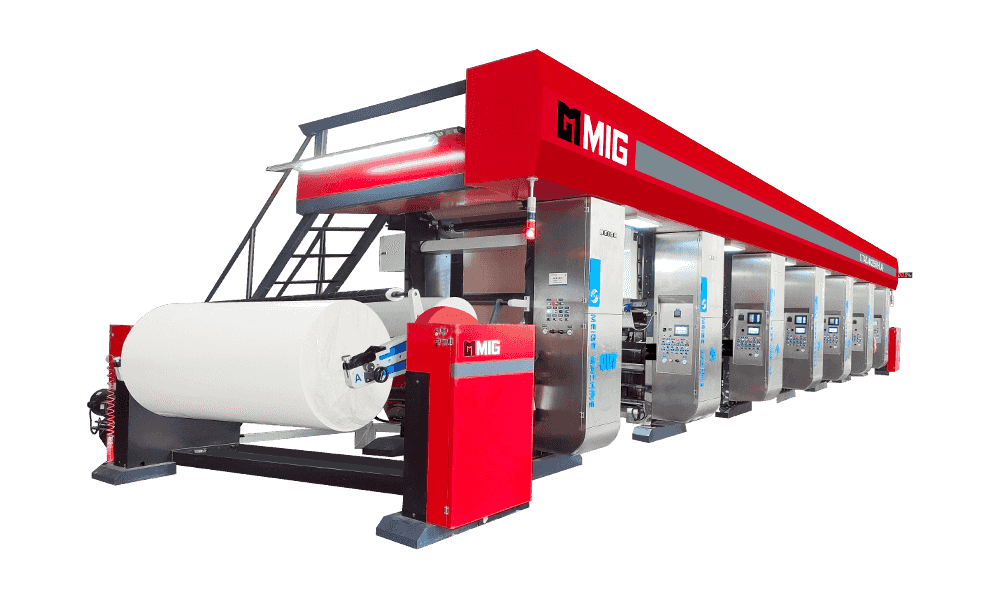
Viimeistelypuolella kaksi- ja kolmikerroksinen liimaton komposiittikohokuviointikone on tavallisen koristekalvon työhevonen, joka käsittelee liimauksen ja tekstuurin yhdellä kertaa pienellä jalanjäljellä.
 MGFH-1650D-2 Liimaton komposiittikohokuviointikone Kaksi- tai kolmikerroksinen liimaton komposiittikohokuviointikone tavalliselle koristekalvolle, joka yhdistää liimauksen ja tekstuurin yhdellä kertaa. Näytä tuote →
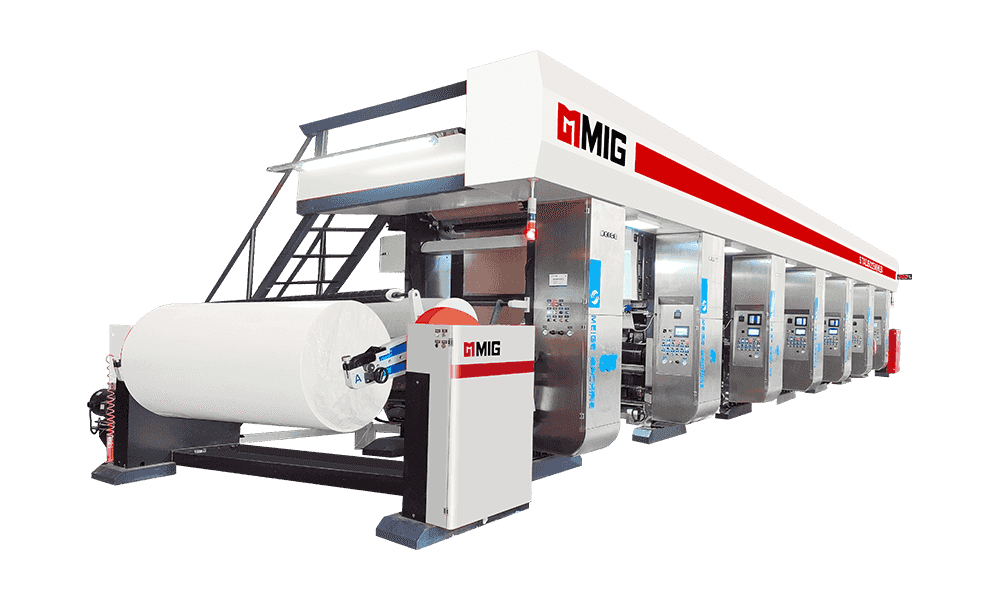
Kun kalvo tarvitsee suojakerroksen tai lisäpinnoitteen ennen tekstuurin jatkumista, pinnoitus- ja kohokuviointiversio lisää kyseisen aseman samaan kehykseen toisen koneen sijaan.
 MGFH-1650D-3 Liimaton komposiittikohokuviointikone 2- tai 3-kerroksinen suojakerroksinen kohokuviointi- ja päällystyskone, joka lisää taustapinnoitteen kohokuvioinnin jälkeen samassa integroidussa kehyksessä. Näytä tuote →
Mitä tulee vahvistaa ennen rivin määrittämistä
Suurin osa tämän laitteen kalliista yllätyksistä tulee yksityiskohdista, joita ei koskaan kirjoitettu muistiin. Nämä ovat asioita, jotka kannattaa selvittää ennen tarjouksen allekirjoittamista:
- Kerrosten määrä ja rakenne, mukaan lukien se, onko suojaava pintakerros osa lopputuotetta vai myöhempi vaihe.
- Kalvonpaksuusalue, koska sama rulla käyttäytyy eri tavalla 0,08 mm:n ja 0,30 mm:n kalvolla.
- Tekstuurin syvyys ja rullan vaihto, mukaan lukien kuinka usein kuvio muuttuu työviikon aikana.
- Jäähdytyskapasiteetti suhteessa linjanopeuteen, josta matala rakenne yleensä syntyy.
- Nopeus vastaa tulostimen ylävirtaa, joten viimeistelyviiva ei odota tai ylitä.
- Apuohjelmat, lattiapinta-ala ja rullan käsittely, mukaan lukien kuinka raskaat kohokuviointirullat siirretään ja säilytetään.
- Kuka itse asiassa johtaa linjaa yöllä, koska kone on vain niin hyvä kuin sitä käyttävä vuoro.
Mikään näistä ei vaadi teknisen osaston vastaamista. Ne vaativat rehellisen kuvan siitä, mitä laitos tekee kolmen vuoden kuluttua, ei vain asennuspäivänä.
Loppuhuomautus myymälästä
Olemme rakentaneet paino- ja viimeistelylaitteita vuodesta 1999 lähtien, ja hyvin ikääntyvät linjat ovat harvoin niitä eniten määriteltyjä. Ne ovat niitä, joissa laminointiasema, kohokuviointitela ja jäähdytysosa mitoitettiin samaa työtä varten ja joissa niitä hoitavat ihmiset ymmärtävät, miksi jokainen asema on olemassa. Jos suunnittelet PVC-kalvolinjaa tai yrität selvittää, miksi olemassa oleva pintakuviointi ei kestä, keskustelu on yleensä hyödyllisempi kuin esite.
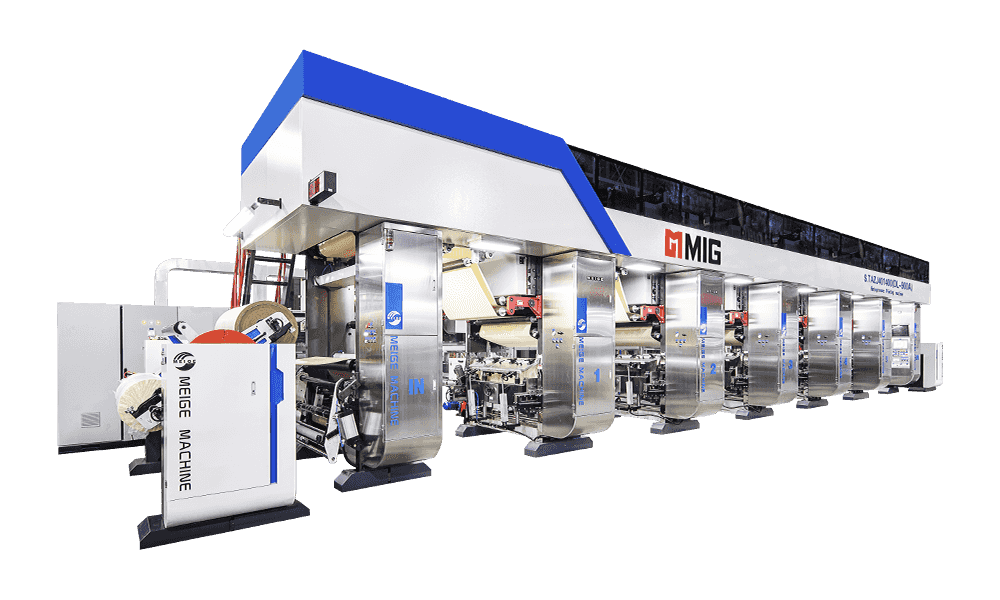
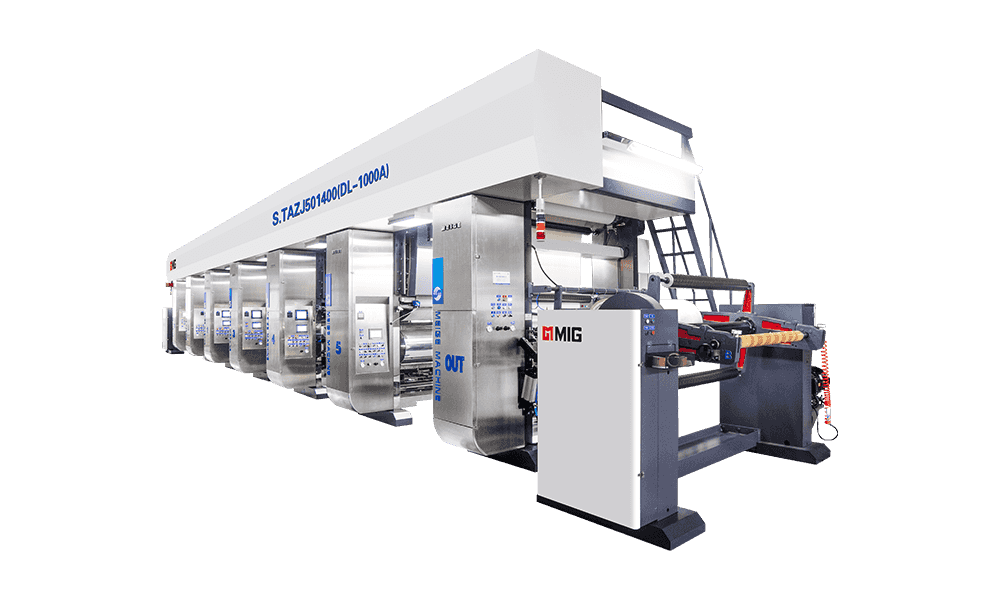
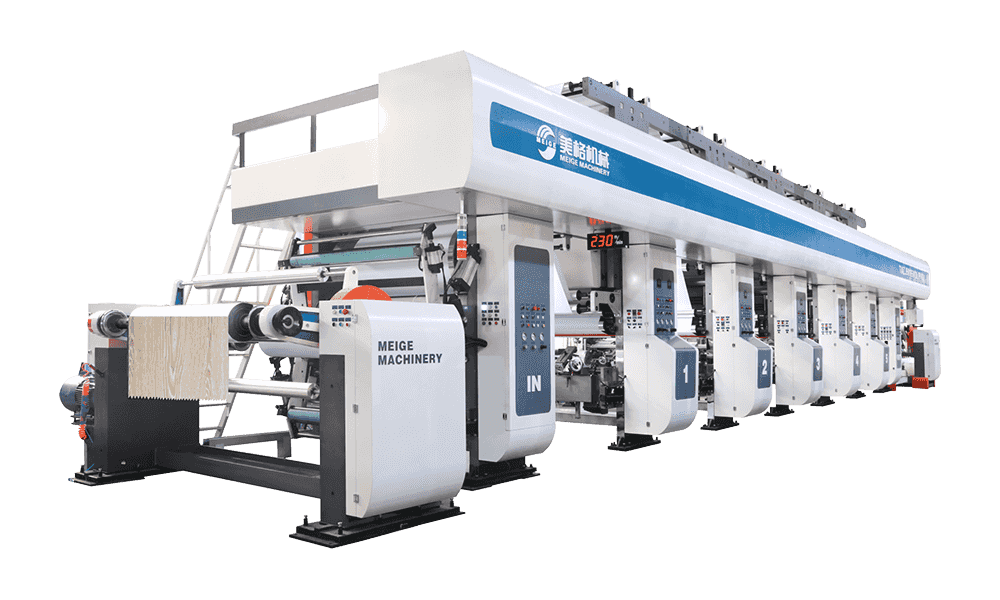
Suositellut tuotteet
Erilaisia malleja, jotka vastaavat kehitystarpeita eri alueiden maailmassa.
Lähetä meille viesti heti!
Pikalinkit
Tuotteet
- KL-sarjan koristeellinen paperin syväpainotulostin
- DL-sarjan koristeellinen paperin syväpainotulostin
- HL-sarjan koristeellinen paperin syväpainotulostin
- MG-sarjan koristeellinen paperin syväpainotulostin
- LLW-sarjan koristeellinen paperin syväpinnoituskone
- BL-, CS-, JS-, CL-, JL-, EL-sarjan koristepaperin syväpainotulostin
- ......
Ota meihin yhteyttä
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province

Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Yksityisyys