
 Englanti
 中文简体
PVC-laminointikohokuviointikone: kuinka liimaus, tekstuurin ja linjan suunnittelu toimivat
Kävele koristeellisen filmikasvin läpi ja yleensä kuulet, mikä linja on käynnissä. PVC-laminointikohokuviointikoneella on oma rytminsä: hiljainen aukirullauksen humina, tasainen paine nipissä, kohokuviointirullan heikko tikki, joka kääntyy ajassa kaiken muun kanssa. Olemme rakentaneet pintakäsittelylaitteita vuodesta 1999, ja ostajien meille esittämät kysymykset eivät ole juurikaan muuttuneet vuosien saatossa. He haluavat tietää, mitä elokuvalle tapahtuu ensimmäisen avauksen ja viimeisen kelauksen välillä ja selviääkö näytteessä näkemänsä tekstuuri päivittäisessä tuotannossa. Tässä artikkelissa käydään läpi molemmat.
Mitä PVC-laminointikohokuviointikone todella tekee
Nimi tiivistää kolme työtä yhdeksi lauseeksi, ja se on oikeudenmukainen yhteenveto. PVC-laminoiva kohokuviointikone on jatkuva linja, joka kokoaa kaksi tai kolme kerrosta PVC-kalvoa yhteen, sitoo ne lämmön ja paineen alaisena, painaa kolmiulotteisen tekstuurin pintaan ja sitten jäähdyttää ja kelaa valmiin arkin. Kaikki tapahtuu yhdellä ajolla, minkä vuoksi konetta pidetään pikemminkin linjana kuin puristimena.
Se auttaa erottamaan tämän laitteen tulostuksesta. Tulostus tuo väriä ja kuvioita kalvolle; laminointi ja kohokuviointi rakentavat kalvon fyysisen kehon ja pintatuntuman. Mattainen käsituntuma, syvä synkronoitu puun syy, pehmeä pintakerros, lattian kulumista estävä kerros – nämä tulevat komposiitti- ja kohokuviointivaiheesta, eivät musteesta. Useimmat tehtaat suorittavat kaksi prosessia peräkkäin, ja kohokuviointilevystä lähtevä kalvo on se, jota asiakas todella koskettaa.
Asema asemalta linjan varrella
Mallit eroavat toisistaan leveyden, kerrosten lukumäärän ja pinnoitteen mukaan, mutta työjärjestys pysyy tunnistettavissa. Alla oleva taulukko kuvaa tyypillistä järjestelyä FH-sarjan monikerroslinjoillemme.
| asema | Mitä tapahtuu | Mitä operaattorit katsovat |
|---|---|---|
| Rentoudu | Kaksi tai kolme kalvorullaa syötetään hallitulla jännityksellä | Rainan kohdistus, rullan halkaisijan muutos, jännityksen siirtyminen |
| Esilämmitä | Kerrokset nostetaan lämpötilaan, jossa ne pehmenevät tasaisesti | Lämpötilan tasaisuus koko leveydellä |
| Komposiittinippi | Kerrokset liitetään yhteen paineen alaisena ilman liimaa | Nippipaine, telan yhdensuuntaisuus, pinnan puhtaus |
| Kohokuviointi | Kuvioitu rulla siirtää tekstuurin vielä lämpimään kalvoon | Telan lämpötila, kuvion toisto, kohokuviointisyvyys |
| Jäähdytys | Tekstuuri asettuu ennen kuin elokuva voi rentoutua | Jäähdytys rate, flatness, residual shrink |
| Päällystys tai kelaus | Valinnainen suojakerros levitetään, sitten raina kääritään | Pinnoitteen paino, käämitysjännitys, reunan laatu |
Asemat on helppo listata ja vaikeampi tasapainottaa. Näyterullalla täydelliseltä näyttävä rakenne voi tasaantua, jos jäähdytys alkaa liian myöhään, ja pienellä nopeudella hyvin pitävä komposiitti voi näyttää sameaa nopeusalueen yläosassa. Tästä syystä käytämme enemmän aikaa tilauskeskusteluihin kuin tekniset tiedot.
Miksi liimaton komposiitti muuttaa keskustelua
Vanhemmat laminointimenetelmät perustuivat kalvojen väliseen liimakerrokseen. Se toimi, mutta se esitteli muuttujan, joka ei koskaan täysin ratkennut: liiman paino, kovettumiskäyttäytyminen ja satunnainen yhteensopivuusongelma uuden kalvon kanssa. Liimaton komposiitti poistaa kerroksen kokonaan. Kalvot sitoutuvat hallitun lämmön ja paineen avulla nipissä, mikä tarkoittaa, että sidos on koneen asetusten funktio eikä kolmannen osapuolen kulutustavara.
Käytännössä tämä yksinkertaistaa kolmea asiaa. Materiaalikustannukset laskevat, koska ei ole mitään ostettavaa, eikä liimajätettä ole hallittavissa. Vaihtoajat lyhenevät, koska käyttöikää ei ole menetettävää. Ja valmis kalvo säilyttää puhtaamman käsituntuman, koska pintaa ei pehmennä liimaviivaa ennen kuin kohokuviointirulla koskettaa sitä.
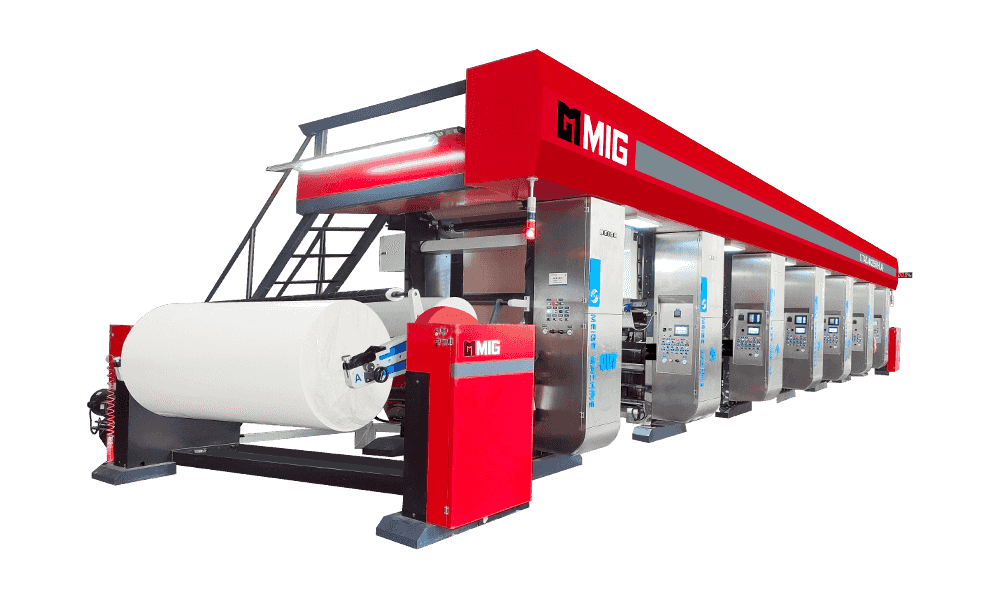
 MGFH-1650D-2 PVC-liimaton komposiittikohokuviointikone PVC-kaksi- tai kolmikerroksinen liimaton komposiittikohokuviointikone puun koristepaperille, joka sopii liimattomille linjoille, joissa lämpötila ja paine vaikuttavat tasaisesti. Näytä tuote →
Vaihtoehto on kurinalaisuutta. Ilman liimaa lämpötilan ja paineen on oltava aidosti yhdenmukaiset reunasta reunaan, ja kohokuviointitela on sovitettava liimaamattomaan liimaukseen suunniteltuihin kalvoihin. Se on siinä mielessä anteeksiantamaton laitteisto, mutta se on myös varustus, joka palkitsee huolellisen asennuksen pitkillä ja vakailla ajoilla.
Tulostukseen ja loppukäyttöön sopiva tekstuuri
Rakenne on se, missä suunnitteluosasto ja tuotantolattia ovat useimmiten eri mieltä. Filmitulostin kehittää musteen puun syy- tai kivikuvion; kohokuvioinnin on tällöin painettava kohokuviota, joka on linjassa tämän kuvion kanssa, eikä taistella sitä vastaan. Kun kohdistus on oikea, saat syvän, synkronoidun ilmeen, joka myy lattia- ja huonekalupaneeleja. Kun se ajautuu, kuvio lukee kaksi toisiinsa liittymätöntä pintaa, jotka on pinottu päällekkäin.
Loppukäyttö ratkaisee suurimman osan muusta. Lattiakalvo tarvitsee kovemman rakenteen ja suojaavan pintakerroksen, koska kulutuspinnan odotetaan kestävän vuosia kosketusta. Huonekalu- ja kaappikalvot voivat olla pehmeämpiä, ja ne sopivat usein hienoksi mattapintaiseksi tai kevyeksi siveltimeksi. Seinäpaneeli ja kattokalvo korostaa tasaista kiiltoa ja tasaista rullausta. Kohdesovellus kannattaa varmistaa ennen kuviorullan valintaa, sillä yhdelle tuoteperheelle sopiva rulla sopii harvoin kaikille.
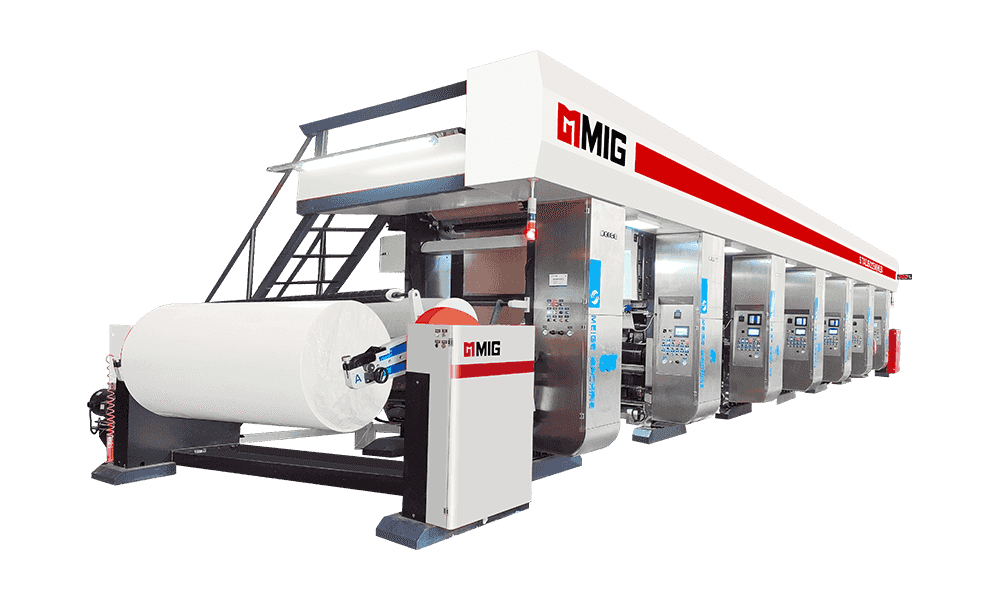
 MGFH-1650D-3 PVC-liimaton kohokuviointikone PVC:n kaksi- tai kolmikerroksinen liimaton kohokuviointi- ja päällystyskone kohokuvioinnin jälkeisellä suojakerrostoiminnolla, sopii lattioille ja muille kalvoille, jotka tarvitsevat kirkkaan pintakerroksen. Näytä tuote →
Linjoille, joissa on suojakerros, päällystysasema istuu kohokuvioinnin jälkeen. Kirkkaan pintakerroksen levittäminen muotoillun tekstuurin päälle on eri asia kuin tasaisen rainan päällystäminen: pinnoitteen on seurattava kohokuviota ilman, että laaksot kerääntyvät tai ohenevat huippuja. Jos tasapaino on poissa, kalvo näyttää hajanaiselta haravointivalossa, vaikka itse rakenne on oikea.
Missä kohokuviointi istuu leveämmässä filmilinjassa
Hyvin harvat kasvit ostavat laminointikohokossorin yksinään. Useimmissa projekteissa, joissa työskentelemme, seuraa a PVC-koristekalvopainokone , jossa kuvio asetetaan, ja se edeltää tarkastusta ja takaisinkelausta, jossa valmis kalvo tarkistetaan ja jatketaan. Ylävirran tulostin määrittää rekisterin ja värin; kohokuviointi asettaa kosketuksen; kelaaja päättää, saavuttaako jokin niistä asiakkaalle hyvässä kunnossa.
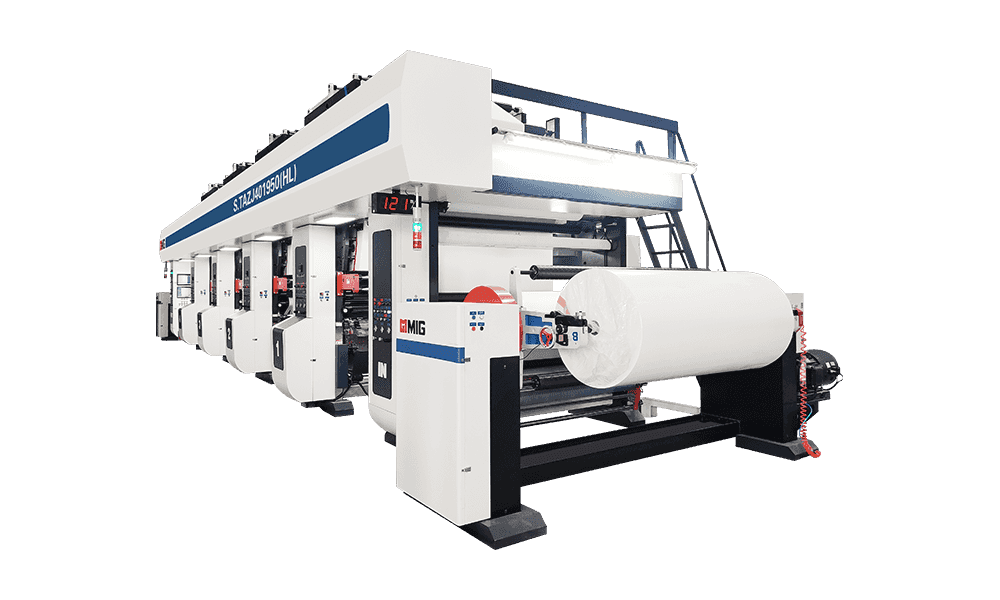
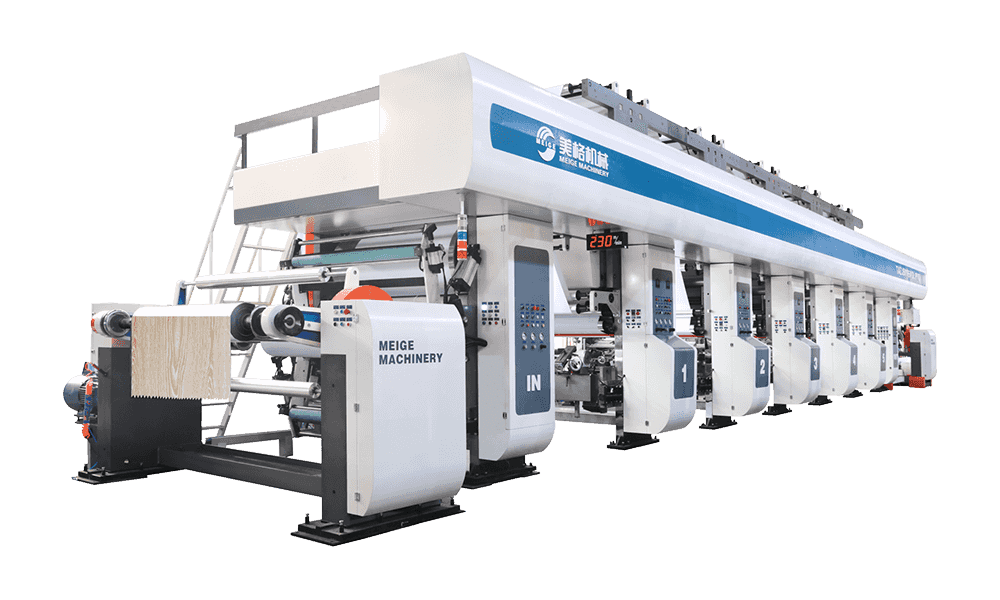 S.TAZJ501650 PL800 PVC syväpainokone Nopea neljän jalan PVC-syväpainotulostin koristekalvoille, sijoitettu ennen laminointia ja kohokuviointia rekisterin ja värin asettamiseksi ennen viimeistelyä. Näytä tuote →
Apulaitteet ovat tärkeämpiä kuin ostajat odottavat. Levyjen pesu ja telojen varastointi pitävät sylinterit käyttökunnossa töiden välillä. Näytepuristin antaa laboratoriopuristimen testata laminaatteja ennen täyttä ajoa. Tarkastuskelaus havaitsee viat, jotka näkyvät vain läpivalossa. Mikään näistä ei ole lumoavia ostoksia, mutta linja, joka ohittaa ne, yleensä menettää enemmän aikaa siivoamiseen ja hylkäämiseen kuin se lisää läpimenoa.
Mitä tulee vahvistaa ennen kuin sitoudut johonkin linjaan
Jokainen kasvi tekee päätöksen eri tuotevalikoimalla, joten yleispätevää vastausta ei ole. On kuitenkin kourallinen kysymyksiä, jotka tekevät keskustelusta paljon tuottavamman.
- Mitkä elokuvayhdistelmät toimivat useimmiten, ja mikä niistä on levein ja kapein?
- Kuinka monta kerrosta todella tarvitaan, ja onko suojakerros osa suunnitelmaa nyt vai myöhemmin?
- Mitkä pintakuvioperheet hallitsevat, ja onko niiden synkronoitava painetun kuvion kanssa?
- Mikä vuorokohtainen tuotanto on realistista, kun otetaan huomioon vaihtoaika, ei vain linjan huippunopeus?
- Kuka johtaa ja ylläpitää linjaa, ja kuinka suuri osa asetuksista voidaan tehdä toistettavaksi reseptien avulla?
- Mitä lattiapinta-alaa, tehoa ja paineilmaa asennuspaikalla on todellisuudessa käytettävissä?
Vastaukset näihin kuuteen kaventavat mallivalikoimaa nopeasti. He nostavat esiin myös kysymyksiä, joihin mikään esite ei pysty vastaamaan, kuten kuinka usein laitos odottaa kaavojen muuttavan ja haluavatko käyttäjät työskennellä tallennettujen reseptien mukaan vai manuaalisesti.
Olemme seuranneet näiden laitteiden kehittyvän pitkälti mekaanisista koneista linjoiksi, joissa elektroninen ohjaus tekee suuren osan vakauksesta. Se, mikä ei ole muuttunut, on taustalla oleva logiikka: liimaus, tekstuurin ja viivan suunnittelu ovat kolme erillistä päätöstä, ja hyvä viiva yksinkertaisesti helpottaa niiden tasapainottamista. Jos punnitat uutta kohokuviointilinjaa, hyödyllisin ensimmäinen askel ei ole teknisten tietojen vertailu, vaan selkeä kuvaus kalvosta, jonka haluat myydä kahden vuoden kuluttua. Tämä kuvaus kertoo yleensä molemmille osapuolille, mikä koneen tulee olla.
Suositellut tuotteet
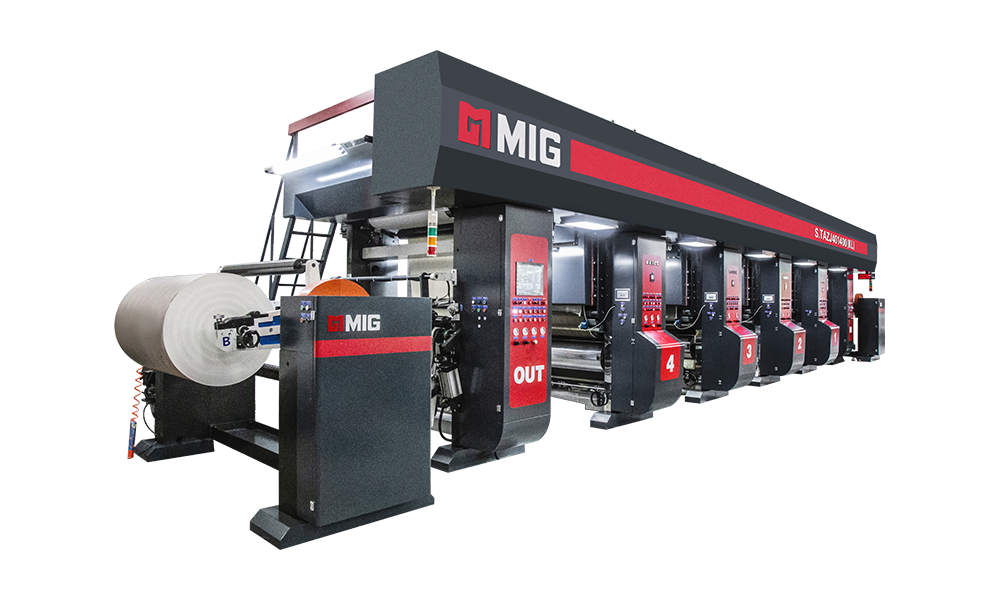
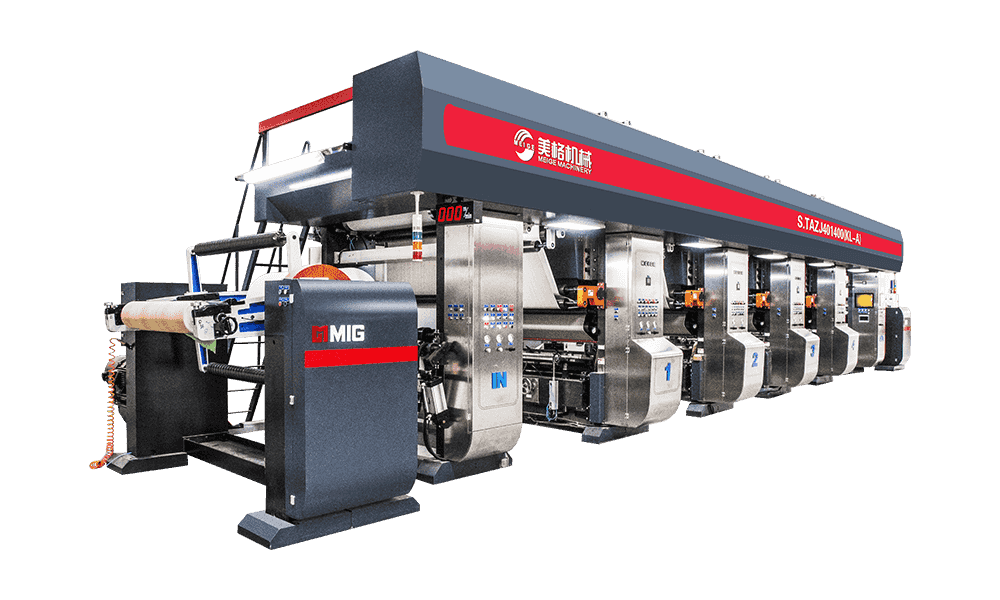
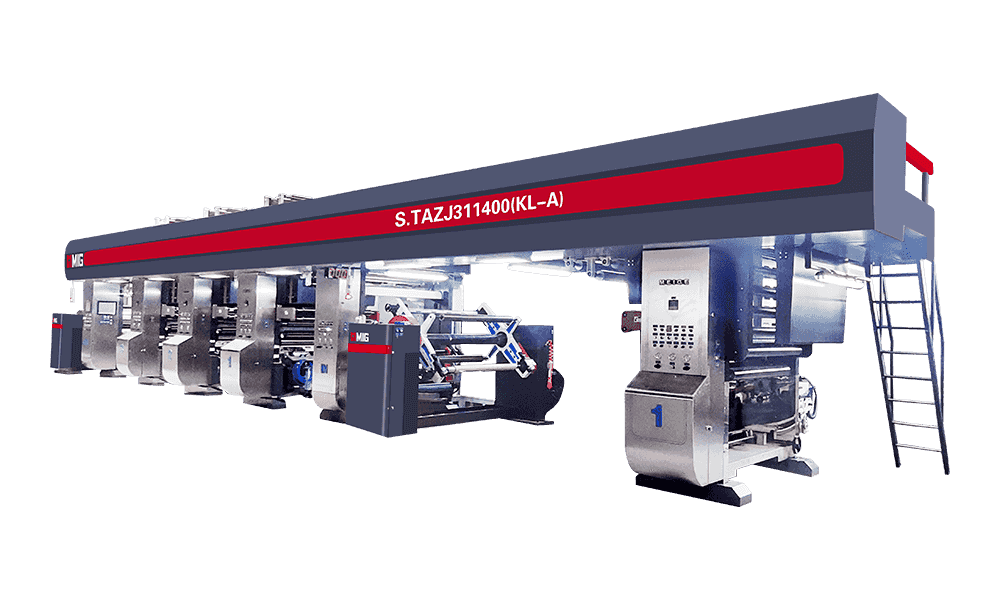
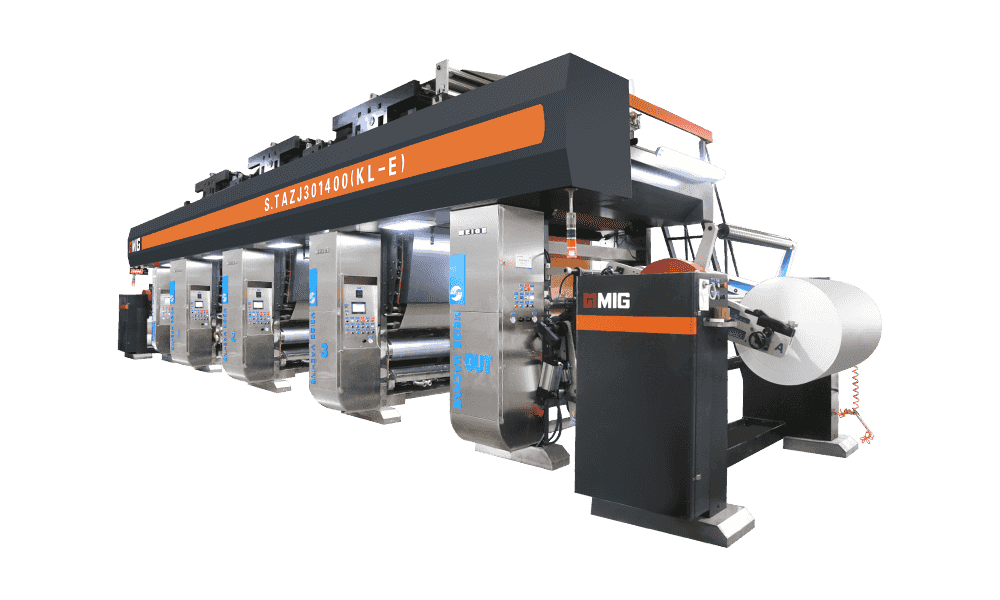
Erilaisia malleja, jotka vastaavat kehitystarpeita eri alueiden maailmassa.
Lähetä meille viesti heti!
Pikalinkit
Tuotteet
- KL-sarjan koristeellinen paperin syväpainotulostin
- DL-sarjan koristeellinen paperin syväpainotulostin
- HL-sarjan koristeellinen paperin syväpainotulostin
- MG-sarjan koristeellinen paperin syväpainotulostin
- LLW-sarjan koristeellinen paperin syväpinnoituskone
- BL-, CS-, JS-, CL-, JL-, EL-sarjan koristepaperin syväpainotulostin
- ......
Ota meihin yhteyttä
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province

Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Yksityisyys